|
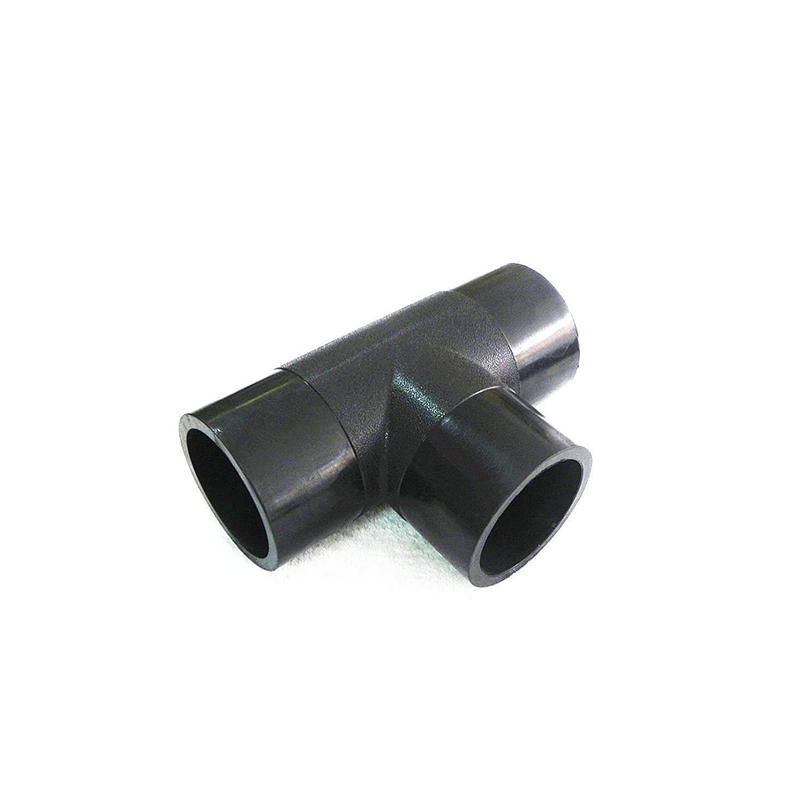
PE管件施工故障处置规范,热熔虚焊、接口渗漏、低温脆裂维修技巧时间:2026-06-24 PE管件是给水、燃气、农田灌溉管网的核心连接节点,但施工中热熔虚焊、接口渗漏、低温脆裂三大顽疾长期困扰一线操作人员。掌握规范处置流程,才能把故障率压到最低。 一、热熔虚焊:夹具行程是隐形杀手 虚焊是热熔对接中较隐蔽的质量事故——外观良好,内里未融合,通水后迟早爆裂。 成因一:夹具行程余量不足。对接焊机夹具行程不够时,焊前试碰看似对正,焊接后表面完好但实际熔接不彻底。解决方案:每次焊前须确认夹具行程余量不小于20mm,行程不足则调整夹具螺栓重新对位。 成因二:对碰速度过快。加热板取出后两管件对碰瞬间用力过猛,熔融材料被大量挤压至内外壁两侧,熔合区反而不充分。操作要领:对碰过程中匀速推进,使熔接部分充分融合。 成因三:加热时间偏差。环境温度低于10℃时,按常温设定时间加热会导致未焊透;加热时间过长则碳化焦化,同样报废。加热板温度须控制在210℃—230℃,低温环境下应适当延长吸热时间,高温环境下则缩短。 焊缝检验标准:卷边表面饱满光滑、无气泡缩孔;两侧卷边均匀、宽度相近;管端口错边不超过管壁厚的10%。 二、接口渗漏:三步定位准确修复 PE管件接口渗漏的处置须分级施策。 小范围渗漏:采用电熔套筒或鞍形抢修管件修复。将损坏处切断,用电熔套筒连接或鞍形抢修节直接修补,冷却期间严禁受外力移动。公称外径≤63mm的管道可直接切除损坏段,用抢修接头连接新管。
大范围渗漏:须切除损坏管段,更换新管,最后一个焊口建议使用电熔套筒或法兰连接,便于后续检修。法兰连接适用于大口径管道,螺栓须对角拧紧、分次紧固,消除PE法兰应力集中。 电熔连接特别注意:管材端口须垂直平整并倒角,插入深度到位;刮削后的端口严禁用手触摸,电熔管件内可用酒精擦拭;焊接区域须在同一轴线上,不受任何外应力;冷却过程中不得移动管材管件。 三、低温脆裂:材料与施工双线防控 PE管低温脆化温度约-70℃,远优于PP-R管的-15℃,但施工不当仍会脆裂。 材料端:选用耐低温牌号PE原料,必要时添加POE增韧剂,耐低温可达-35℃以下,冲击韧性提升数十倍。 施工端:冬季施工须设置临时保温措施,环境温度以焊点周围实测为准。电熔管件出厂参数按20℃设计,环境温度偏离时须按制造商提供的修正值调整熔接时间。焊接完成后自然冷却,严禁冷水急冷或外力敲击。 运维端:管道埋设须在冻土层以下,暴露管段加装保温层;长期阳光暴晒会加速老化脆化,须做遮阳防护。 PE管件的品质,三分靠材料、七分靠施工。虚焊查行程、渗漏分级修、脆裂控温度——三条红线守住,管网才能真正长效运行。 |